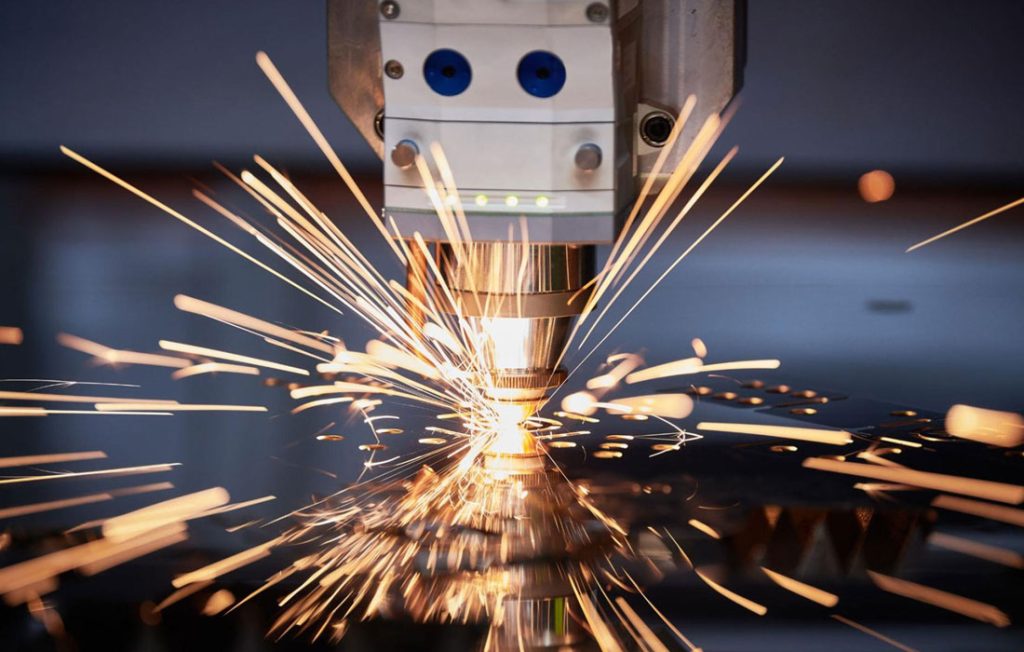
تا چند دهه پیش، برش قطعات فلزی در ساخت ماشینآلات صنعتی عمدتاً با اره، گیوتین، پرس و ماشینکاری انجام میشد. این روشها اگرچه کارآمد بودند، اما محدودیتهای مشخصی داشتند: دقت پایینتر، نیاز به پردازش ثانویه، تغییر شکل قطعه در اثر نیروی مکانیکی، و ناتوانی در برش اشکال پیچیده. ورود برش لیزری به صنعت ساخت ماشینآلات، این معادله را بهکلی تغییر داد.
برش لیزری امروز نه یک فناوری لوکس، بلکه یک ابزار استاندارد در ساخت ماشینآلات صنعتی است. از قطعات سازهای و شاسی گرفته تا قالبهای دقیق، سپرها، شفتها و صفحات اتصال، لیزر جایگزین روشهای سنتی شده است. این مقاله دلایل این جایگزینی و معیارهای کیفیت در برش لیزری صنعتی را بررسی میکند.
مزیت اول: دقت ابعادی و تکرارپذیری
دقت، مهمترین مزیت برش لیزری است. دستگاههای برش لیزری فیبر مدرن میتوانند تلورانسهای کمتر از ۰.۱ میلیمتر را در قطعات فلزی حفظ کنند. این دقت در ساخت ماشینآلات صنعتی حیاتی است، زیرا قطعات باید بدون نیاز به اصلاح دستی در جای خود قرار بگیرند.
نکته مهمتر از دقت، تکرارپذیری است. در تولید سری، هر قطعه باید دقیقاً مانند قطعه قبلی برش بخورد. برش لیزری این تکرارپذیری را تضمین میکند، زیرا فرایند برش توسط نرمافزار کنترل میشود و تحت تأثیر عواملی مانند خستگی اپراتور یا سایش ابزار قرار نمیگیرد.
این ویژگی، مونتاژ را قابل پیشبینی میکند. در روشهای سنتی، هر قطعه ممکن است انحراف جزئی داشته باشد و در مرحله مونتاژ نیاز به پرکردن شکاف یا اعمال نیرو باشد. برش لیزری این انحرافات را حذف میکند و مونتاژ را به یک فرایند روان تبدیل میسازد.
مزیت دوم: کیفیت لبه و کاهش پردازش ثانویه
کیفیت لبه برش لیزری، بهویژه در فولاد ضد زنگ و آلومینیوم، بسیار بالاست. لبههای برش لیزری معمولاً صاف، عمود و فاقد پلیسه هستند، در حالی که برش با اره یا گیوتین اغلب پلیسه و ناهمواری ایجاد میکند که نیاز به سنگزنی یا ماشینکاری دارد.
کاهش پردازش ثانویه، دو مزیت اقتصادی دارد. نخست، زمان تولید کاهش مییابد، زیرا قطعه پس از برش مستقیماً به مرحله بعد میرود. دوم، هزینه نیروی کار کم میشود، زیرا نیازی به اپراتور سنگزنی یا پولیش نیست.
در ساخت ماشینآلات صنعتی مواد غذایی، این مزیت بهویژه در قطعاتی که سطح آنها در تماس با محصول یا محیط حساس است، اهمیت بیشتری دارد. لبه صاف و بدون پلیسه، هم تمیزکاری را آسانتر میکند و هم از تجمع آلودگی جلوگیری میکند.
مزیت سوم: توانایی برش اشکال پیچیده
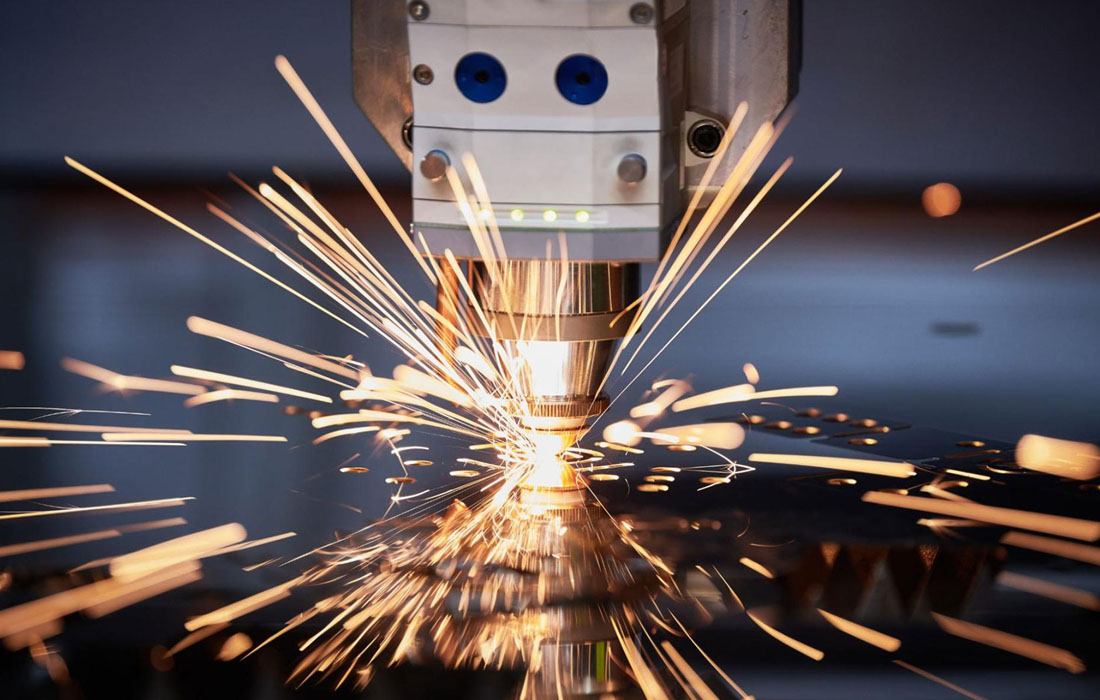
یکی از محدودیتهای اصلی روشهای سنتی، ناتوانی در برش اشکال پیچیده یا منحنیهای دقیق است. گیوتین فقط برش خط مستقیم میدهد. پرس نیازمند قالب اختصاصی برای هر شکل است. اما برش لیزری میتواند هر شکلی که در نرمافزار طراحی شود را با همان دقت برش دهد.
این توانایی، آزادی طراحی ایجاد میکند. مهندس طراح میتواند اشکالی را طراحی کند که پیشتر به دلیل محدودیت ساخت غیرممکن بود: سوراخهای غیردایرهای، شیارهای منحنی، هندسههای سبکسازیشده، و اتصالات پیچیده.
در ماشینآلات صنعتی، این آزادی به کاهش وزن، افزایش استحکام، و بهبود عملکرد منجر میشود. قطعهای که پیشتر از چند قسمت جوششده ساخته میشد، اکنون میتواند بهصورت یکپارچه برش بخورد و نقاط ضعف جوش حذف شود.
مزیت چهارم: سرعت و صرفهجویی اقتصادی
برش لیزری فیبر مدرن، سرعت برش بالایی دارد. برای ورقهای نازک فولادی، سرعت برش میتواند به چند ده متر در دقیقه برسد. این سرعت، در تولید انبوه قطعات، به صرفهجویی قابل توجهی در زمان تبدیل میشود.
نکته اقتصادی دیگر، استفاده بهینه از مواد است. نرمافزارهای برش لیزری میتوانند اشکال مختلف را روی یک ورق بهگونهای بچینند که حداکثر استفاده از سطح ورق حاصل شود. این صرفهجویی، در ساخت ماشینآلات صنعتی که هزینه مواد اولیه سهم قابل توجهی از قیمت تمامشده دارد، اهمیت زیادی دارد.
نبود تماس ابزار با قطعه نیز مزیت اقتصادی دیگری است. در روشهای سنتی، ابزار برش در تماس مداوم با قطعه، سایش پیدا میکند و نیاز به تعویض دورهای دارد. در برش لیزری، تنها نازل و لنز در معرض سایش هستند که هزینه تعویض آنها بسیار کمتر از ابزار برش مکانیکی است.
مزیت پنجم: سازگاری با مواد صنعتی
برش لیزری با طیف گستردهای از مواد صنعتی سازگار است: فولاد کربنی، فولاد ضد زنگ، آلومینیوم، مس، برنج، تیتانیوم و حتی برخی پلاستیکهای مهندسی.
هر ماده، پارامترهای برش خاص خود را میطلبد. توان لیزر، سرعت برش، نوع و فشار گاز کمکی، و فاصله نازل از سطح قطعه، همگی باید بر اساس جنس و ضخامت ماده تنظیم شوند. انتخاب نادرست پارامترها به برش ناقص، لبه سوخته، یا تغییر شکل حرارتی منجر میشود.
برای فولاد ضد زنگ، گاز کمکی نیتروژن توصیه میشود، زیرا از اکسیداسیون لبه جلوگیری میکند و لبهای تمیز و براق ایجاد میکند. برای فولاد کربنی، اکسیژن بهعنوان گاز کمکی استفاده میشود که سرعت برش را افزایش میدهد. برای آلومینیوم، نیتروژن با فشار بالا مناسب است تا از تشکیل اکسید آلومینیوم در لبه جلوگیری شود.
معیارهای کیفیت در برش لیزری صنعتی
کیفیت برش لیزری را میتوان بر اساس چند شاخص ارزیابی کرد.
عمود بودن لبه برش نخستین شاخص است. لبه باید کاملاً عمود بر سطح ورق باشد، بدون شیب یا انحراف. شیب لبه نشانه تنظیم نادرست فاصله نازل یا توان بیشازحد است.
صافی سطح لبه دومین شاخص است. لبه برش لیزری باید فاقد خطوط موجی، سوراخهای ریز، و پلیسه باشد. وجود این عیوب، نشانه پارامترهای نادرست برش یا کیفیت پایین گاز کمکی است.
منطقه تحت تأثیر حرارت (HAZ) سومین شاخص است. برش لیزری بهطور طبیعی منطقهای در اطراف برش ایجاد میکند که خواص متالورژیکی آن تغییر کرده است. هرچه این منطقه باریکتر باشد، کیفیت برش بالاتر است. برای کاربردهایی که قطعه پس از برش جوشکاری یا عملیات حرارتی میشود، HAZ باریک اهمیت ویژهای دارد.
تکرارپذیری ابعادی چهارمین شاخص است. در تولید سری، هر قطعه باید دقیقاً همان ابعاد قطعه اول را داشته باشد. انحراف در ابعاد، در مرحله مونتاژ خود را نشان میدهد.
جمعبندی: برش لیزری بهعنوان مزیت رقابتی
برش لیزری در ساخت ماشینآلات صنعتی، مزایای مشخصی ارائه میدهد: دقت ابعادی بالا، کیفیت لبه و کاهش پردازش ثانویه، توانایی برش اشکال پیچیده، سرعت و صرفهجویی اقتصادی، و سازگاری با طیف گسترده مواد صنعتی.
این مزایا، برش لیزری را از یک «گزینه خوب» به یک مزیت رقابتی تبدیل کرده است. تولیدکنندهای که برش لیزری با کیفیت را در فرایند ساخت خود ادغام کند، میتواند محصولاتی با دقت بالاتر، مونتاژ سریعتر، و هزینه کمتر عرضه کند. در بازاری که کیفیت و زمان تحویل، عوامل تعیینکننده رقابت هستند، این مزیت به سادگی قابل چشمپوشی نیست.
More Stories
حساسیت بازار پودر تالک به کیفیت مواد اولیه؛ خریداران صنعتی با چالش انتخاب گرید روبرو هستند
خرید کانتینر 20 و 40 فوت با بهترین قیمت
بهترین DNS برای پابجی موبایل ۲۰۲۶؛ مخصوص ایرانسل و همراه اول + کدهای آماده